Kalite kontrolde amaç basit: müşteriye hatasız ürün göndermek. Ancak bugün birçok üretim hattında bu hedef iki zayıf halkaya dayanıyor: operatörün gözüyle yapılan muayene ve yalnızca alt-üst limitlere bakan testler. TOYER Ar-Ge ekibi olarak bu iki noktaya yapay zeka ile yaklaşan iki proje üzerinde çalışıyoruz:
- Kamera ile ring lehim kontrolü — üretim sırasında, indüksiyonla yapılan her ring lehim bağlantısının bilgisayarlı görü ile denetlenmesi.
- Akıllı ürün testi — hat sonunda, test istasyonlarının ölçüm, sinyal ve görüntü verilerinin yapay zeka ile analiz edilmesi.
Biri bağlantıyı, diğeri ürünün kendisini kontrol ediyor; ikisi de aynı hedefe hizmet ediyor.
Proje 1: Kamera ile indüksiyon ring lehim kontrolü
Bugün lehim kontrolü gözle yapılıyor
Ring lehim bağlantılarının görsel muayenesi büyük ölçüde operatöre bağlı. Bunun üç temel sonucu var:
- Kişiye bağlı sonuç: Karar, operatörün dikkatine ve deneyimine göre değişir.
- Yavaş ve yorucu süreç: Vardiya boyunca her parçayı aynı dikkatle incelemek zordur.
- Koşullara hassasiyet: Işık, yansıma ve parça farklılıkları hata payını artırır. Klasik, kural tabanlı görüntü işleme de koşullar değiştiğinde zorlanır.
Hedef: her ring lehim bağlantısını kamera ve yapay zeka ile objektif ve gerçek zamanlı değerlendirmek.
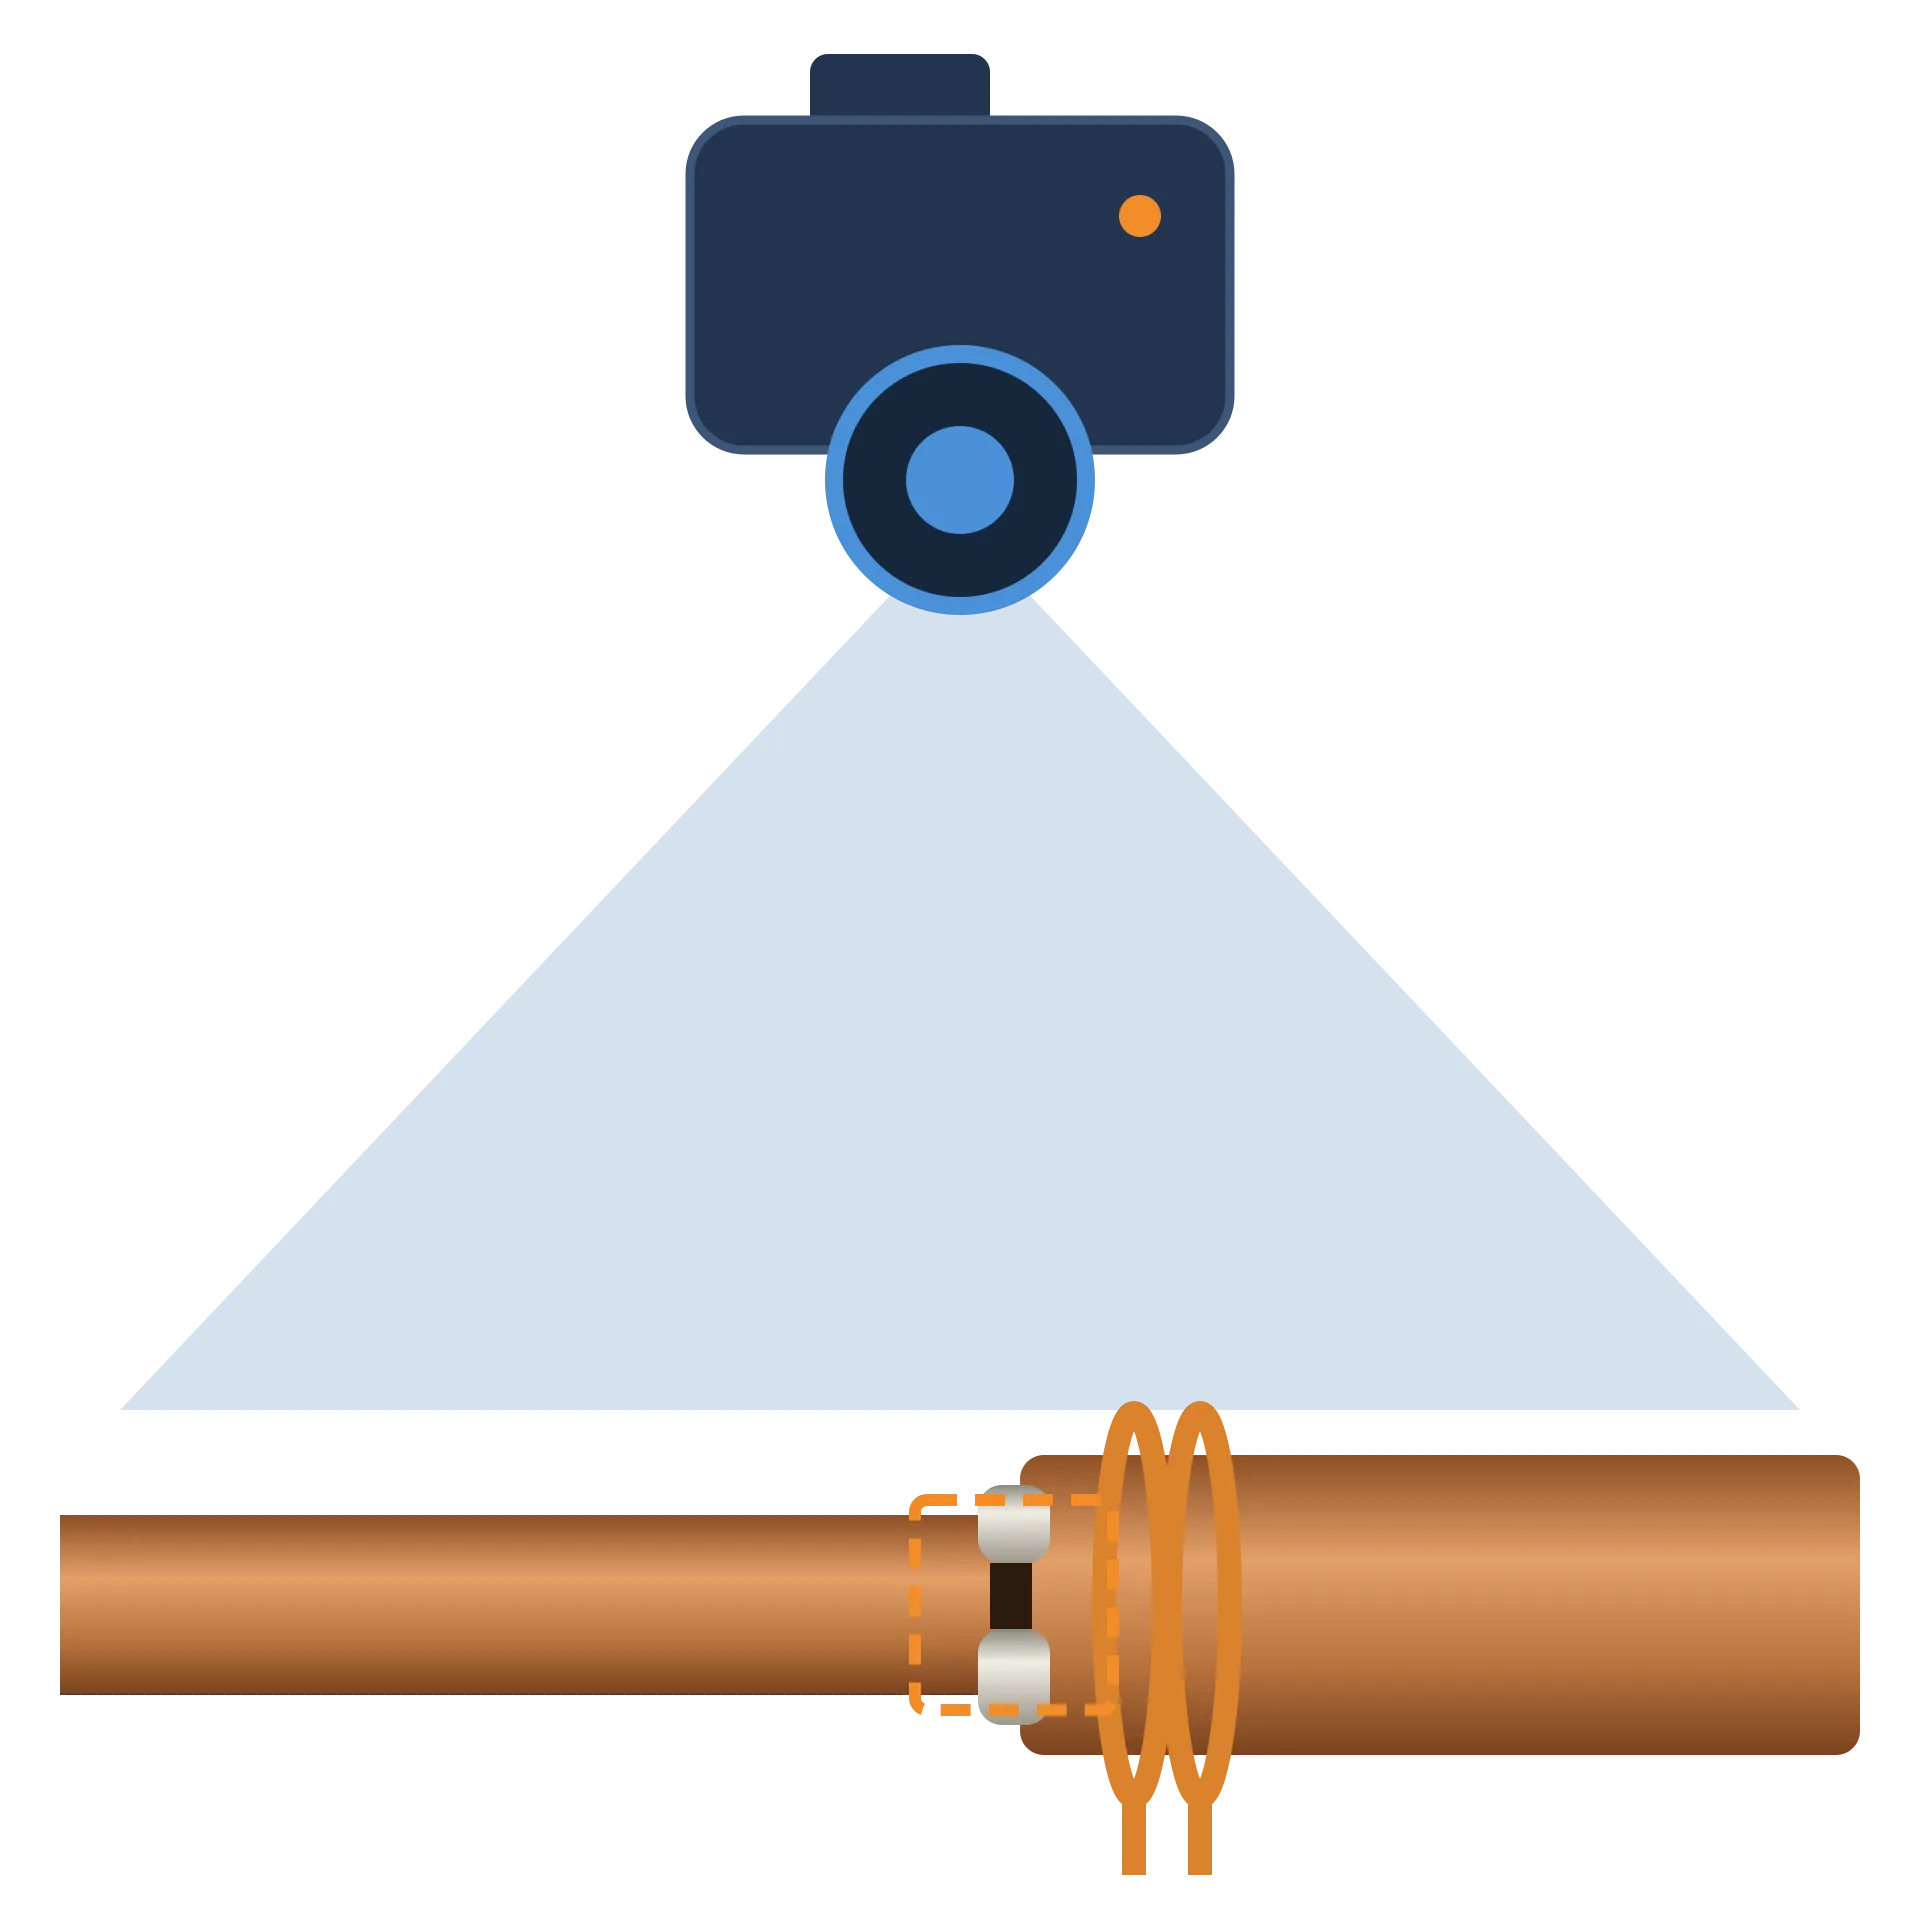
Model kamerada ne görüyor?
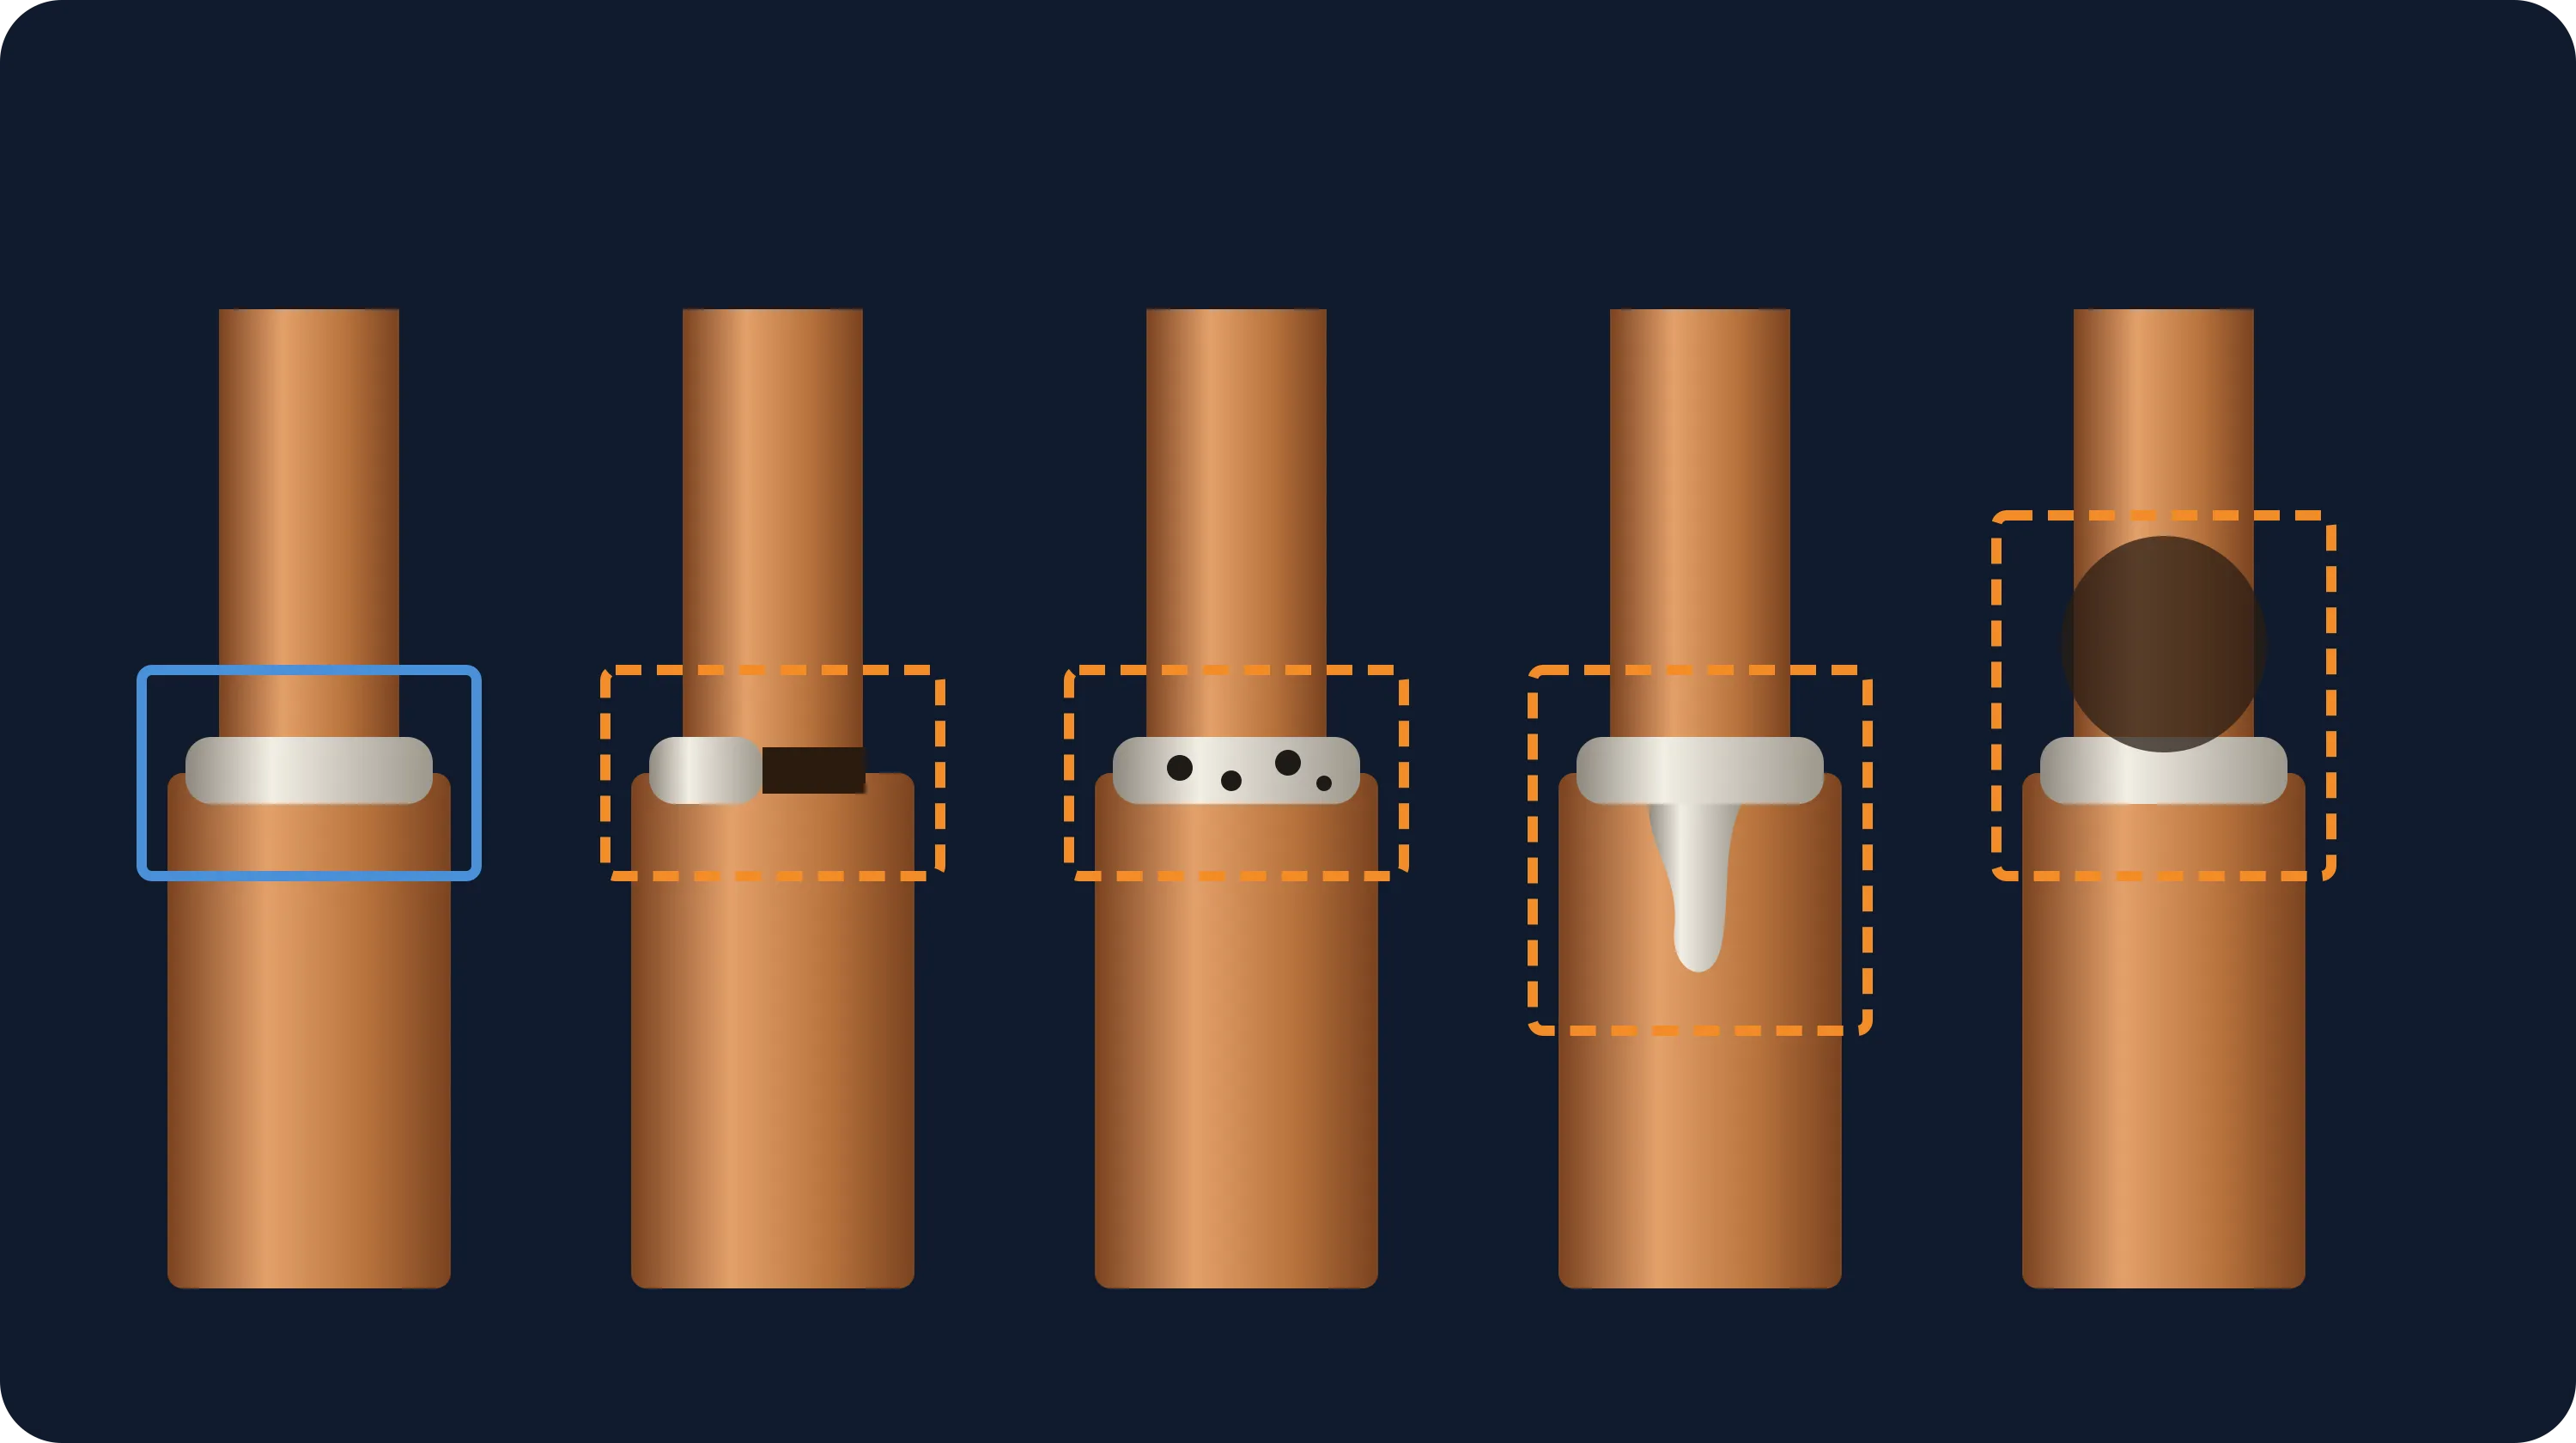
Derin öğrenme modeli her karede yalnızca "iyi" ya da "kötü" demekle kalmaz; hatanın türünü, yerini ve boyutunu belirler. Aşağıdaki örnek karede beş bağlantıdan biri sağlam, diğer dördünde farklı hata tipleri işaretlenmiş durumda.
Sistem nasıl çalışır?
- Görüntü alma: İndüksiyon sonrası her bağlantı kamerayla çekilir; güç ve süre verisi görüntüyle eşlenir.
- Etiketleme: Sağlam ve hatalı görüntüler hata sınıflarına göre işaretlenir.
- Model eğitimi: YOLO (nesne tespiti) ve U-Net (segmentasyon) modelleri hatanın türünü, yerini ve boyutunu öğrenir.
- Anlık karar: Her parçaya OK / NOK kararı verilir, hatalı bölge görüntü üzerinde işaretlenir.
- Entegrasyon: Karar PLC / MES'e iletilir, hatalı parça ayrılır ve sonuç raporlanır.
Çıktı olarak her parça için OK / NOK kararı, hata türü, hata konumu ve kalıcı bir kayıt elde edilir.
Termal kamera ile ısınmayı canlı izlemek
Görüntü, lehimin sonucunu gösterir. Hatanın nedenini görmek için ise sürecin kendisini izlemek gerekir. Termal kamera, indüksiyon sırasında bağlantının sıcaklığını her an ölçer:
- Yetersiz ısınma: Ring tam erimez, eksik lehim oluşur.
- Aşırı ısınma: Yanık, oksitlenme ve taşma görülür.
- Erken uyarı: Her parçanın ısınma eğrisi kaydedilir; model sapmayı lehim bitmeden yakalayabilir.
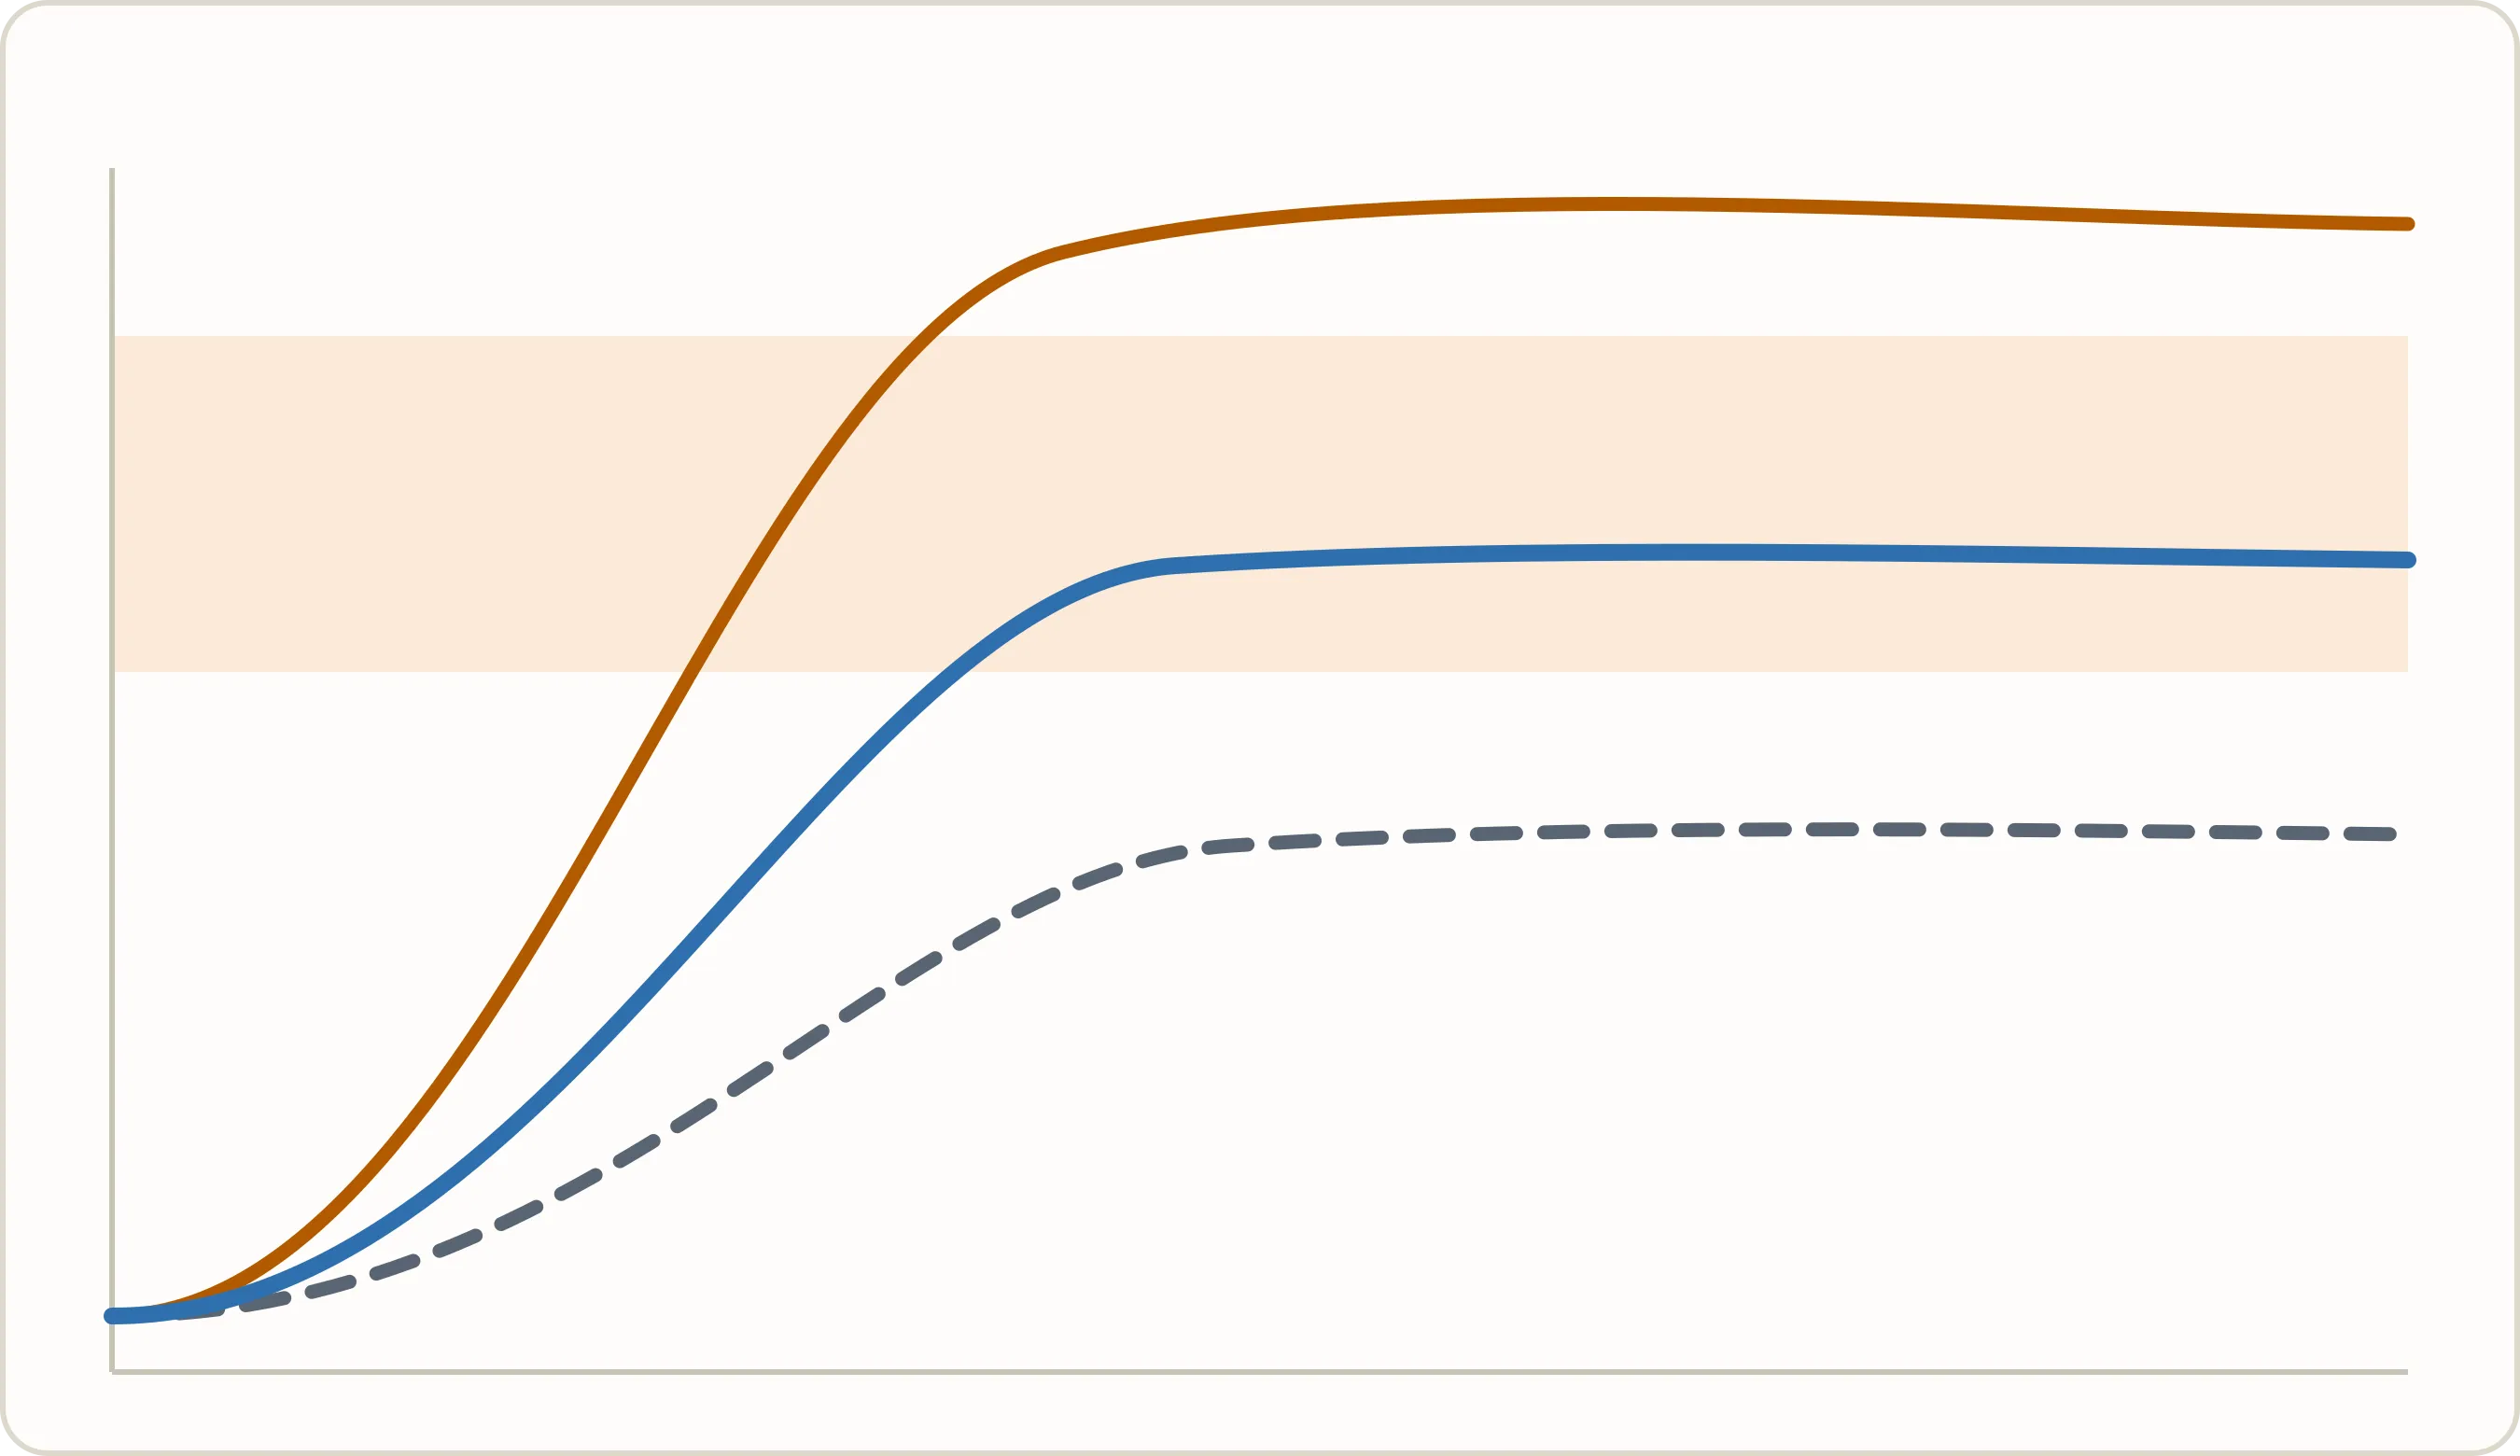
Termal veri ile görüntü birlikte değerlendirildiğinde hatanın hem sonucu hem nedeni aynı kayıtta görülür.
Ne kazanıyoruz?
- Standart muayene: Operatörden bağımsız, tekrarlanabilir değerlendirme.
- %100 parça kontrolü: Kontrol süresi kısalır, her parça incelenir.
- Müşteriye hatasız ürün: Hatalı parçanın sevk edilme riski azalır.
- Süreç iyileştirme: Hata trendleriyle indüksiyon gücü, süresi ve bobin konumu optimize edilir.
- Kendini geliştiren sistem: Yeni verilerle model sürekli güçlenir.
Proje 2: Akıllı ürün testi
Sabit limitler gizli hataları kaçırıyor
Bugün test istasyonları çoğunlukla tek bir soruya cevap veriyor: ölçüm alt-üst limit içinde mi? Ancak limit içinde kalıpnormalden sapan ürünler, ileride sahada arıza yapabiliyor. Ses, titreşim ve görsel testlerde ise son karar hâlâ operatörün kulağına ve gözüne kalıyor.
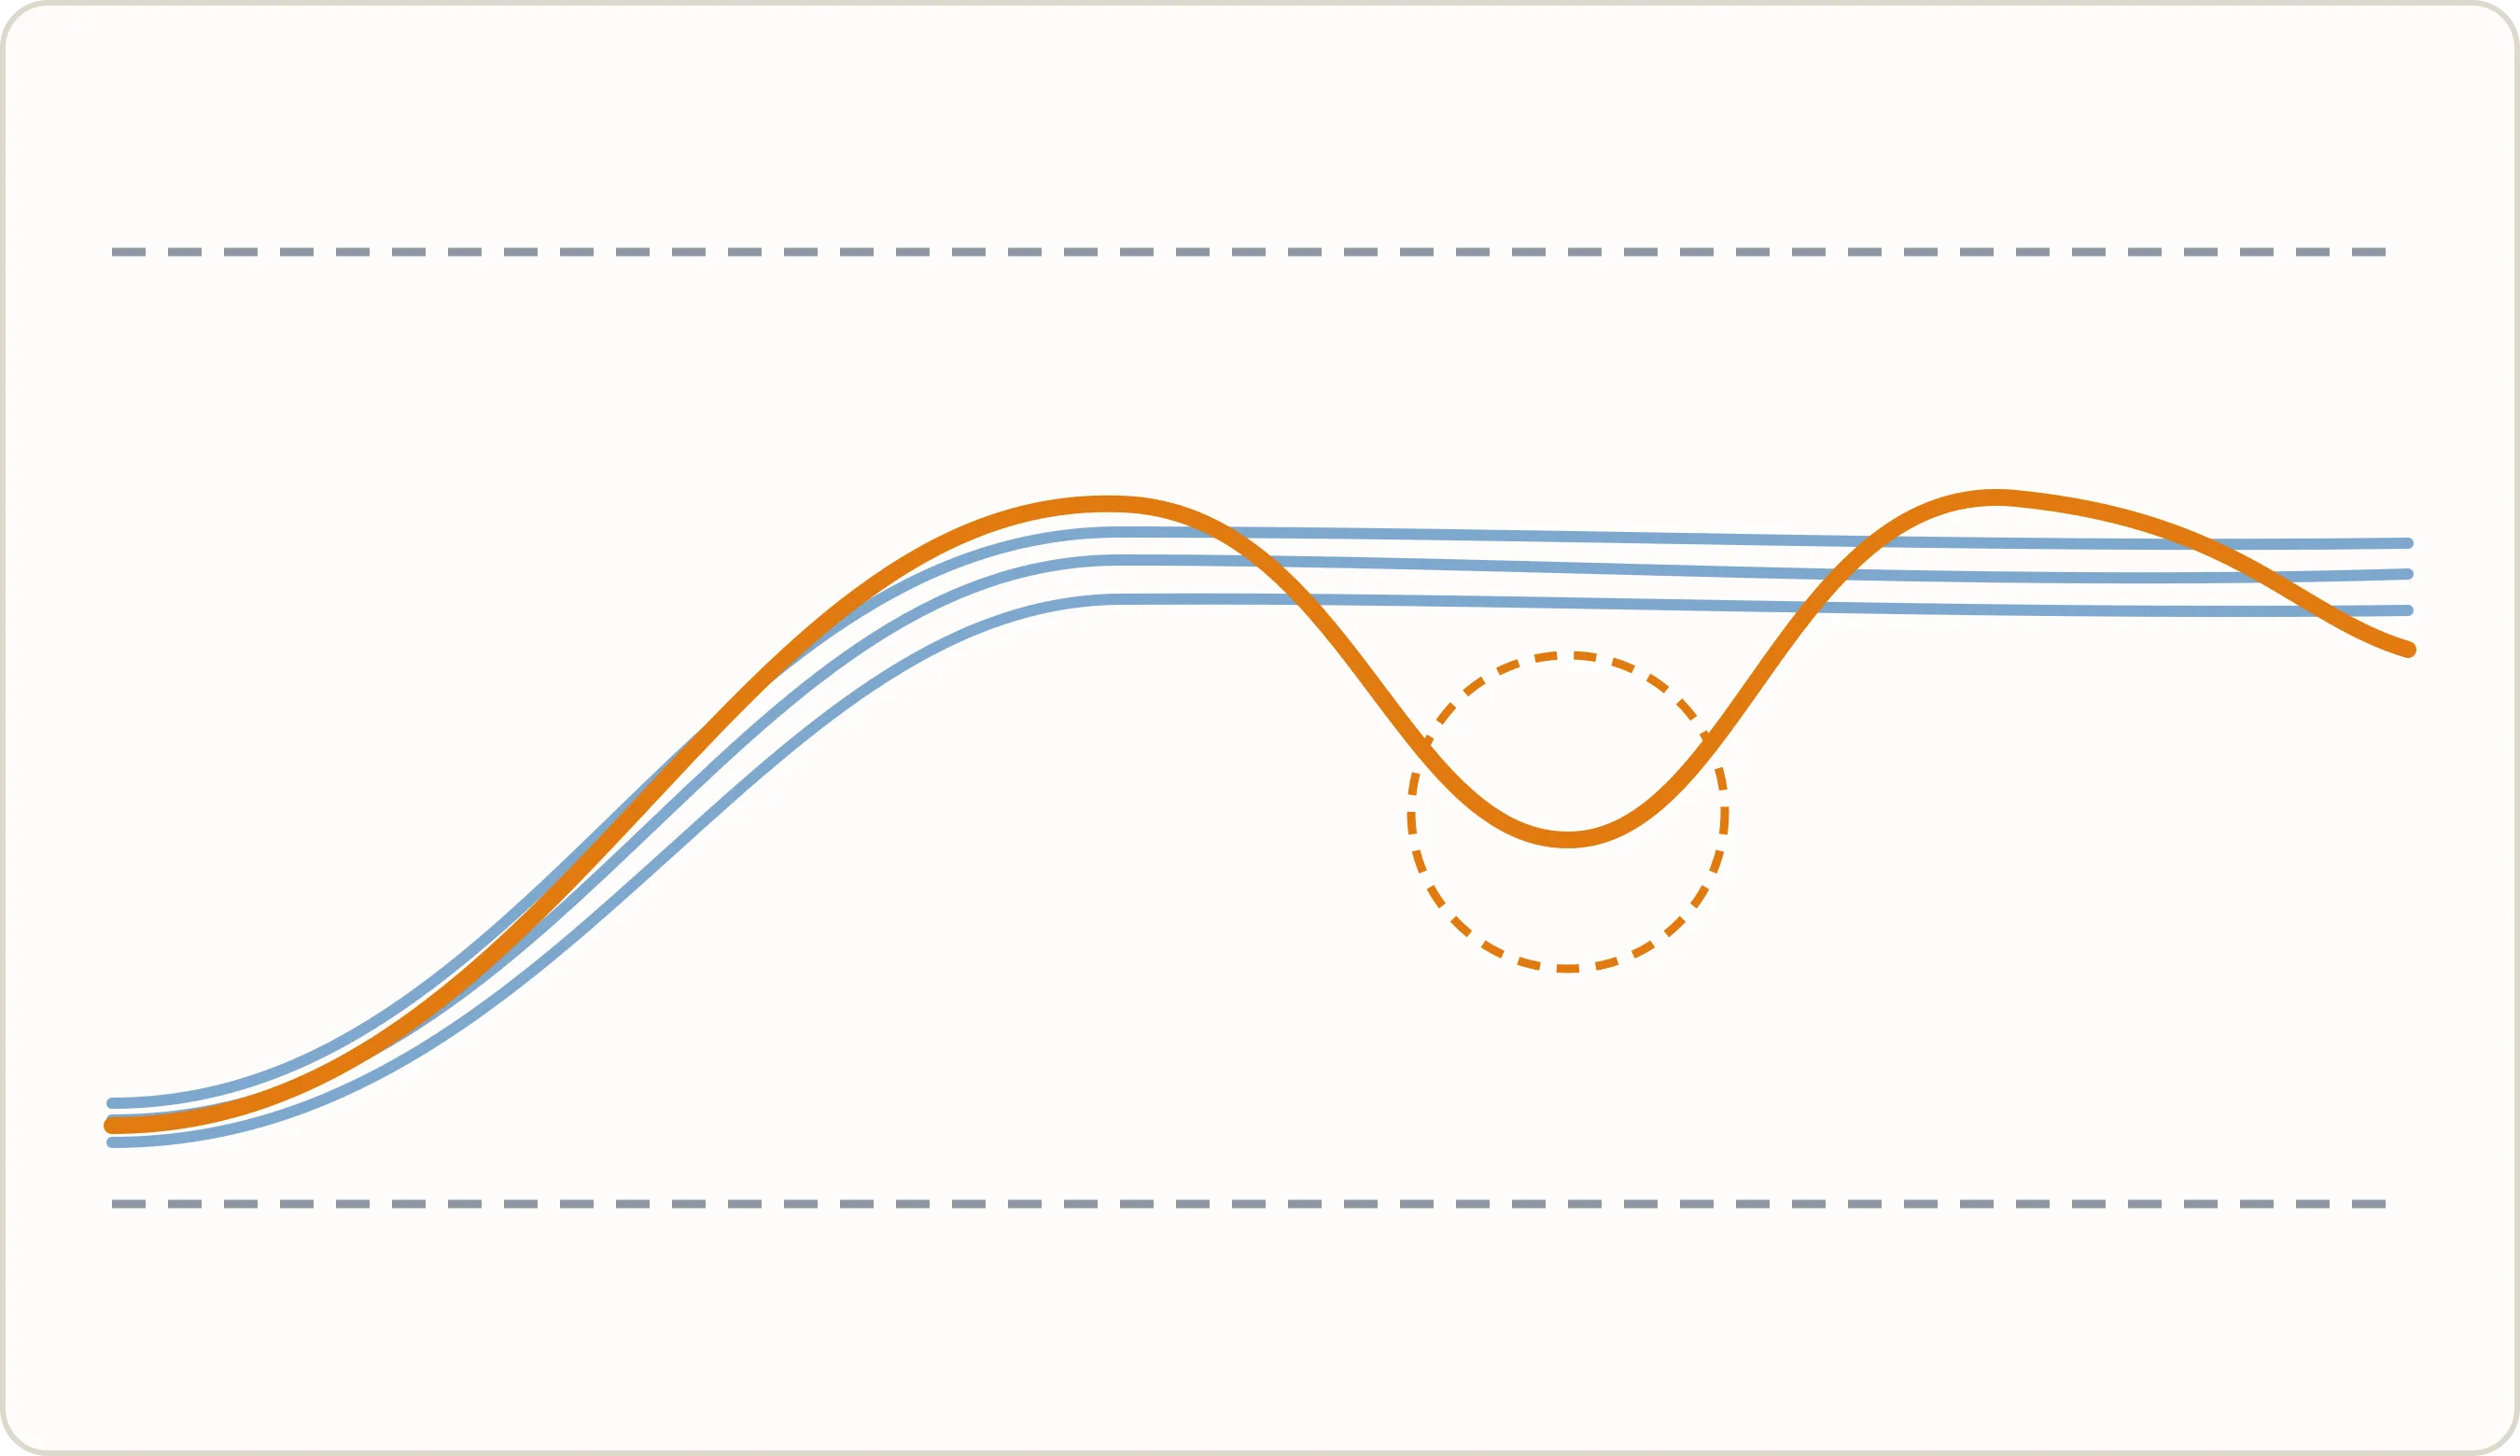
Yapay zeka ürünü yalnızca limitlere göre değil, normal ürün davranışına göre değerlendirir.
Sistem nasıl çalışır?
- Veri toplama: Akım, gerilim, basınç, tork, ses, titreşim ve görüntü verileri seri numarasıyla kaydedilir.
- Normal davranışın öğrenilmesi: Sağlam ürün verileriyle anomali modelleri (Autoencoder, Isolation Forest) eğitilir.
- Hata sınıflandırma: CNN, LSTM ve Random Forest modelleri hatanın türünü ve olası kök nedenini belirler.
- Anlık karar: Her ürüne OK / NOK / Şüpheli kararı verilir; limit içinde ama anormal ürünler işaretlenir.
- Test süresi optimizasyonu: Kararı etkilemeyen, tekrarlayan test adımları azaltılır; çevrim süresi kısalır.
- Raporlama: Sonuçlar MES / ERP'ye aktarılır; saha arızalarıyla eşleştirilerek model iyileştirilir.
Ne kazanıyoruz?
- Gizli hataları yakalama: Sahada arıza yapacak ürünler önceden ayrılır.
- Operatörden bağımsız karar: Ses, titreşim ve görsel testlerde objektif değerlendirme.
- Daha kısa test: Test süreleri ve maliyetleri azalır.
- Hızlı kök neden analizi: Hatalı ürünlerde nedene daha çabuk ulaşılır.
- Daha az şikayet: Müşteri şikayetleri ve garanti maliyetleri düşer.
İki proje yan yana
| Ring lehim kontrolü | Akıllı ürün testi | |
|---|---|---|
| Veri kaynağı | Kamera görüntüleri + indüksiyon verileri (güç, süre) | Ölçüm verileri, sinyaller, görüntüler |
| Yapay zeka yöntemi | Nesne tespiti, segmentasyon (YOLO, U-Net) | Anomali tespiti, sınıflandırma (Autoencoder, LSTM) |
| Karar | OK / NOK + hata türü ve konumu | OK / NOK / Şüpheli + olası kök neden |
| Entegrasyon | PLC / MES | MES / ERP |
| Ana kazanım | %100 objektif görsel kontrol | Gizli hataların erken yakalanması |
İki proje farklı veriler kullansa da altyapının büyük kısmı ortak: veri toplama, etiketleme, model eğitimi ve MES entegrasyonuiki projede de paylaşılabilir. Bu da maliyeti ve kurulum süresini azaltır.
Dört fazda hayata geçirme
- Veri toplama: Kamera kurulumu, test verisinin kaydı, görüntülerin etiketlenmesi.
- Model geliştirme: Modellerin eğitimi, doğruluk ve hız testleri.
- Pilot uygulama: Tek hatta paralel çalışma; sonuçların operatör kararlarıyla karşılaştırılması.
- Yaygınlaştırma: Tüm hatlara geçiş, PLC / MES entegrasyonu ve sürekli iyileştirme.
İlk somut adım, pilot hattın seçilmesi ve örnek veri toplanmaya başlanması. Yapay zeka destekli lehimleme alanındaki mevcut çözümümüzü Yapay Zeka Entegrasyonlu Sert Lehimleme Sistemi sayfasında, test tarafındaki çalışmalarımızı ise Robot Uygulamalı Test sayfasında inceleyebilirsiniz.
Kendi hattınızda benzer bir kalite problemi mi var? Bizimle iletişime geçin; birlikte değerlendirelim.